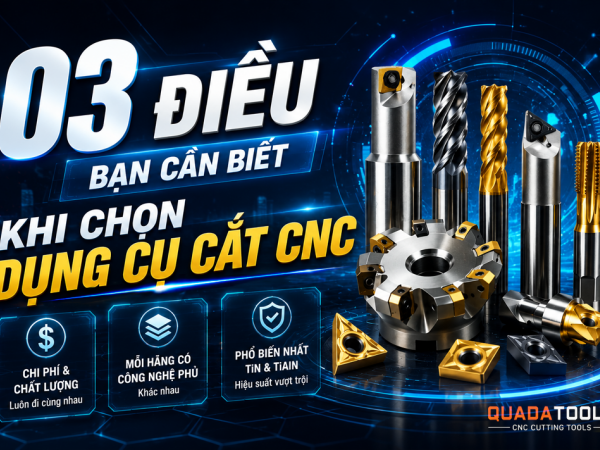
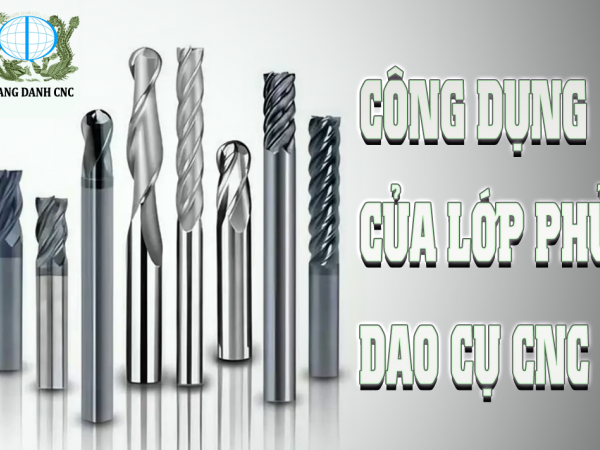
Trong gia công CNC hiện đại, lớp phủ trên dao cụ đóng vai trò then chốt giúp nâng cao hiệu suất, bảo vệ dụng cụ và tăng tuổi thọ cắt. Tùy thuộc vào vật liệu phôi, điều kiện gia công và mục tiêu năng suất, mỗi loại lớp phủ lại có ưu điểm khác nhau.
Quang Danh chia sẻ bài viết này giúp bạn hiểu rõ công dụng thực tế của các lớp phủ thông dụng nhất hiện nay như: TiCN, TiAlN, CrN, DLC và các loại phủ đa lớp phù hợp để tăng tuổi thọ dao và tối ưu chi phí gia công.

1. Vai trò của lớp phủ dao cụ trong gia công CNC
Trong gia công CNC hiện đại, lớp phủ dao cụ (tool coating) đóng vai trò quan trọng trong việc nâng cao hiệu suất cắt và kéo dài tuổi thọ dụng cụ.
Lớp phủ giúp cải thiện các yếu tố cốt lõi:
- Tăng độ cứng bề mặt dao cụ
- Giảm ma sát tại vùng cắt
- Hạn chế mài mòn và biến dạng nhiệt
- Nâng cao độ ổn định trong quá trình gia công
Việc lựa chọn đúng lớp phủ không chỉ ảnh hưởng đến chất lượng sản phẩm mà còn quyết định trực tiếp đến chi phí vận hành.
2. Tổng quan về công nghệ phủ dao cụ
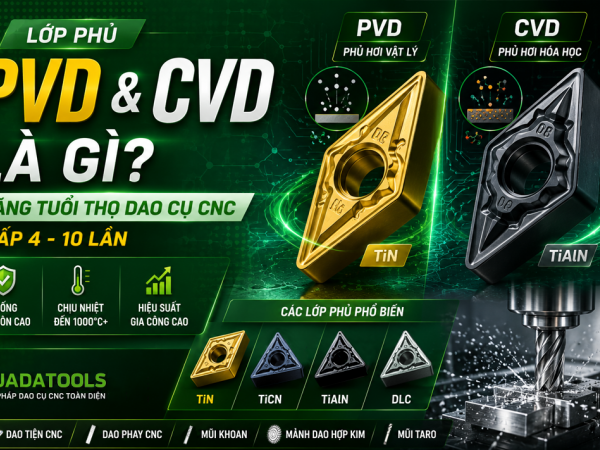
Hiện nay, hai công nghệ phủ dao cụ phổ biến nhất gồm:
2.1 Công nghệ PVD (Physical Vapor Deposition)
- Tạo lớp phủ mỏng, độ bám dính cao
- Phù hợp với dụng cụ có độ chính xác cao
- Ứng dụng tốt trong gia công tốc độ cao
2.2 Công nghệ CVD (Chemical Vapor Deposition)
- Tạo lớp phủ dày và bền
- Khả năng chịu nhiệt và chịu mài mòn cao
- Phù hợp với gia công tiện nặng, đặc biệt trên thép và gang
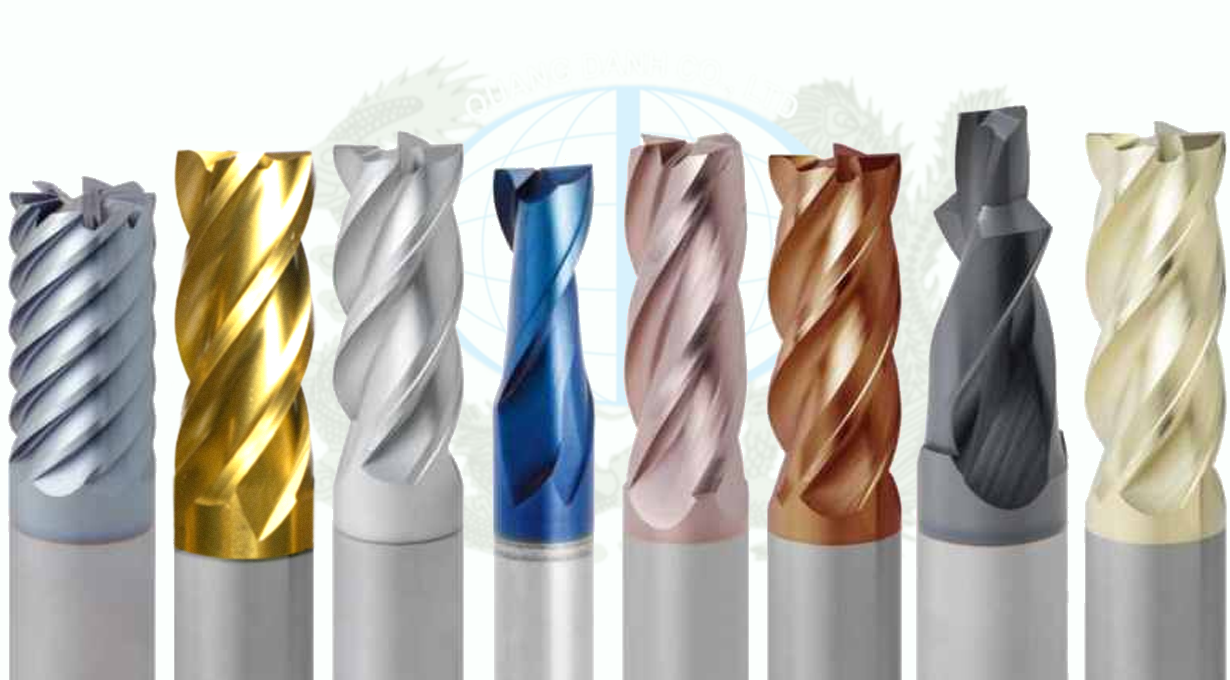
3. Các loại lớp phủ dao cụ CNC phổ biến
3.1 Lớp phủ TiCN (Titanium Carbonitride)
- Độ cứng cao (3.000–4.000 HV), cao hơn TiN khoảng 30%
- Khả năng chống mài mòn tốt
- Giảm ma sát hiệu quả trong quá trình cắt
- Chịu nhiệt lên đến khoảng 650°C
Ứng dụng: gia công thép hợp kim, gang và vật liệu khó cắt
3.2 Lớp phủ TiAlN / AlTiN (Titanium Aluminium Nitride)
- Tạo lớp oxit Al₂O₃ bảo vệ khi nhiệt độ tăng cao
- Giữ độ cứng ổn định ở 800–900°C
- Khả năng chống oxy hóa tốt
Ứng dụng: gia công thép nhiệt luyện, hợp kim và gia công tốc độ cao (có thể gia công khô)
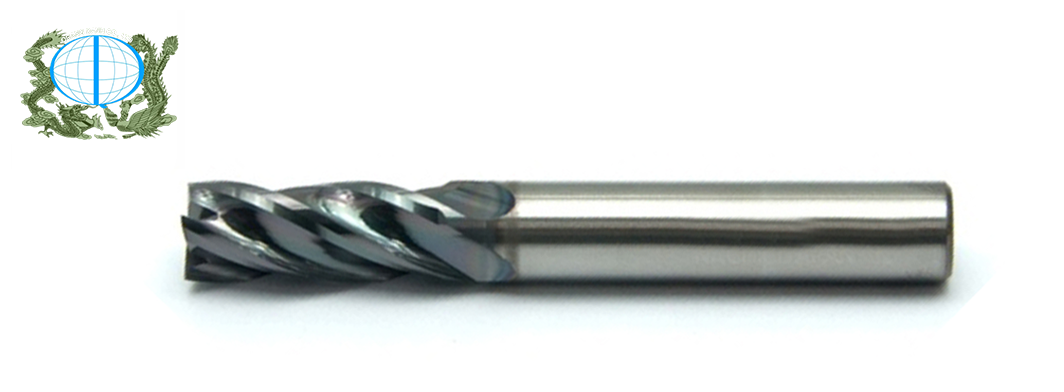
3.3 Lớp phủ CrN (Chromium Nitride)
- Hệ số ma sát thấp
- Hạn chế hiện tượng bám dính phoi (built-up edge)
- Tăng độ bóng bề mặt chi tiết
Ứng dụng: gia công nhôm, đồng, titan và các vật liệu mềm

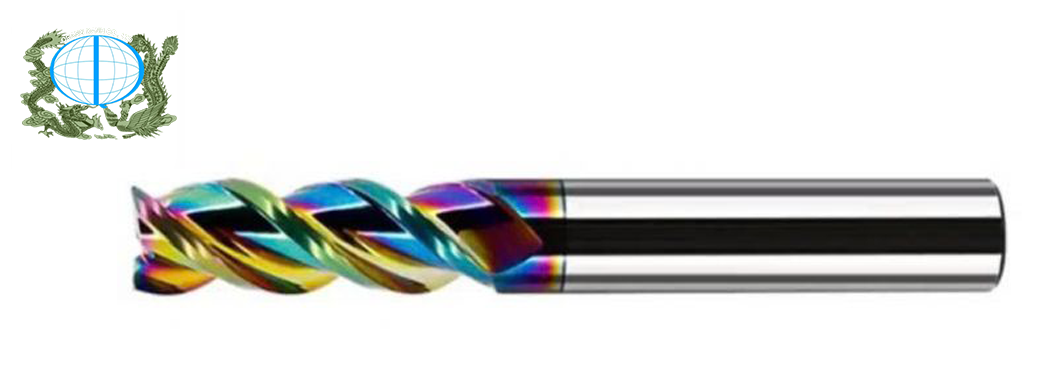
3.4 Lớp phủ DLC (Diamond-Like Carbon)
- Độ cứng rất cao
- Hệ số ma sát cực thấp (0.05–0.20)
- Giảm sinh nhiệt trong quá trình cắt
Ứng dụng: kim loại màu, nhựa kỹ thuật, vật liệu composite yêu cầu bề mặt hoàn thiện cao
3.5 Lớp phủ đa lớp (Multi-layer coating)
- Kết hợp nhiều lớp phủ khác nhau (AlTiCrN, TiAlSiN, nano-coating)
- Tối ưu đồng thời khả năng chống mài mòn và chịu nhiệt
- Hiệu quả cao trong điều kiện gia công khắc nghiệt
Ứng dụng: gia công tốc độ cao, gia công khô, sản xuất hàng loạt
4. Bảng so sánh các loại lớp phủ dao cụ
| Lớp phủ | Độ cứng (HV) | Nhiệt độ làm việc | Ma sát | Ứng dụng chính |
|---|---|---|---|---|
| TiCN | 3.000–4.000 | ~650°C | Rất thấp | Thép hợp kim, gang |
| TiAlN / AlTiN | ~3.000 | 800–900°C | Trung bình | Thép nhiệt luyện, hợp kim |
| CrN | ~2.000 | ~700°C | Thấp | Nhôm, đồng, titan |
| DLC | Rất cao | Tùy loại | Siêu thấp | Kim loại màu, composite |
| Multi-layer | Rất cao | Rất cao | Thấp | Gia công tốc độ cao |
5. Cách lựa chọn lớp phủ dao cụ phù hợp
Việc lựa chọn lớp phủ nên dựa trên vật liệu gia công và điều kiện cắt:
| Vật liệu gia công | Lớp phủ đề xuất |
|---|---|
| Thép hợp kim | TiCN, TiAlN |
| Gang xám | TiCN |
| Nhôm, đồng, titan | CrN hoặc DLC |
| Nhựa kỹ thuật, composite | DLC |
| Gia công tốc độ cao | Multi-layer, AlTiN |
Ngoài ra, cần xem xét thêm các yếu tố như tốc độ cắt, môi trường gia công (khô hay có dung dịch làm mát) và yêu cầu chất lượng bề mặt.
6. Kết luận
Lớp phủ dao cụ là yếu tố quan trọng giúp doanh nghiệp tối ưu hiệu quả gia công CNC. Việc lựa chọn đúng loại coating mang lại nhiều lợi ích:
- Tăng tuổi thọ dụng cụ
- Nâng cao hiệu suất cắt
- Giảm chi phí thay dao và dừng máy
- Cải thiện chất lượng sản phẩm
Trong bối cảnh chi phí sản xuất ngày càng tăng, tối ưu lớp phủ dao cụ không chỉ là giải pháp kỹ thuật mà còn là chiến lược nâng cao năng lực cạnh tranh.