Trong gia công cơ khí CNC, gãy mũi khoan là sự cố phổ biến gây ảnh hưởng nghiêm trọng đến chất lượng sản phẩm, tiến độ sản xuất và tuổi thọ dao cụ. Không chỉ làm gián đoạn quá trình gia công, tình trạng này còn khiến doanh nghiệp tốn thêm chi phí thay dao, sửa phôi và bảo trì máy móc.
Vậy đâu là nguyên nhân gây gãy mũi khoan khi gia công? Làm sao để hạn chế tình trạng này hiệu quả? Hãy cùng Quadatools tìm hiểu chi tiết trong bài viết dưới đây.

Vì Sao Gãy Mũi Khoan Là Vấn Đề Nghiêm Trọng Trong Gia Công CNC?
Mũi khoan là dụng cụ cắt chịu tải lớn trong quá trình gia công lỗ. Khi mũi khoan bị gãy, doanh nghiệp có thể gặp phải nhiều hệ lụy như:
- Hư hỏng chi tiết gia công
- Gián đoạn dây chuyền sản xuất
- Tăng thời gian xử lý lỗi
- Tăng chi phí thay dao cụ
- Ảnh hưởng độ chính xác lỗ khoan
- Làm giảm tuổi thọ trục chính máy CNC
Đặc biệt với các vật liệu khó gia công như inox, thép cứng hoặc hợp kim chịu nhiệt, nguy cơ gãy mũi khoan càng cao nếu thiết lập sai thông số cắt.
>>>>> Xem thêm: Mũi Khoan CNC Trong Gia Công Cơ Khí
1. Nguyên Nhân Chủ Yếu Gây Gãy Mũi Khoan Khi Gia Công
| Nguyên nhân | Dấu hiệu | Giải pháp khắc phục |
|---|---|---|
| Chạy tốc độ và bước tiến quá cao | - Nhiệt độ vùng cắt tăng mạnh - Lực cắt vượt khả năng chịu tải của mũi khoan - Dao cụ nhanh mòn và dễ nứt gãy - Khoan sâu dễ bị gãy dao đột ngột | - Tuân thủ thông số cắt từ nhà sản xuất - Điều chỉnh RPM và Feed phù hợp vật liệu - Giảm bước tiến khi gia công vật liệu cứng |
| Hệ thống tưới nguội hoạt động kém | - Phoi khó thoát ra ngoài - Ma sát tăng cao - Lưỡi cắt mất độ cứng - Dao cụ bị cháy hoặc nứt | - Sử dụng dung dịch tưới nguội phù hợp - Đảm bảo áp lực tưới nguội đủ mạnh - Phun đúng vị trí lưỡi cắt - Kiểm tra hệ thống làm mát định kỳ |
| Bề mặt gia công không bằng phẳng | - Mũi khoan dễ trượt tâm - Lệch hướng khi bắt đầu khoan - Dao chịu tải không đều - Rung động mạnh và dễ gãy | - Phay mặt trước khi khoan - Sử dụng đồ gá chắc chắn - Kiểm tra độ vuông góc của phôi |
| Không khoan tâm trước khi khoan | - Mũi khoan dễ lệch tâm - Lực cắt phân bố không đều - Tăng nguy cơ gãy dao khi vào phôi | - Sử dụng mũi khoan tâm trước khi khoan chính - Với lỗ sâu nên dùng thêm Spot Drill để tăng độ ổn định |
| Chọn sai mũi khoan so với vật liệu | - Dao nhanh mòn - Phoi khó thoát - Tăng nhiệt độ cắt - Dễ gãy mũi khoan | - Chọn mũi khoan phù hợp vật liệu - Ưu tiên dao phủ TiN, TiAlN hoặc DLC - Dùng mũi khoan carbide khi gia công vật liệu cứng |
>>>>> Xem thêm: Chọn Chế Độ Khoan Inox Hiệu Quả
2. Giải Pháp Hạn Chế Hiện Tượng Gãy Mũi Khoan
| Giải pháp | Nội dung thực hiện | Lợi ích đạt được |
|---|---|---|
| Lựa chọn thông số cắt phù hợp | Tối ưu các thông số như: - Tốc độ quay (RPM) - Bước tiến (Feed) - Chiều sâu cắt - Chu kỳ peck drilling | - Giảm tải cho dao cụ - Tăng khả năng thoát phoi - Hạn chế sinh nhiệt - Tăng tuổi thọ mũi khoan |
| Sử dụng hệ thống tưới nguội hiệu quả | Dùng dung dịch làm mát phù hợp và đảm bảo làm mát đúng vị trí cắt. Với inox hoặc thép cứng nên dùng: - Tưới nguội áp suất cao - Dầu cắt gọt chuyên dụng | - Giảm ma sát khi khoan - Tản nhiệt nhanh - Hạn chế kẹt phoi - Giảm nguy cơ cháy hoặc gãy dao |
| Đảm bảo bề mặt khoan ổn định | Trước khi khoan cần: - Phay mặt phôi - Gá kẹp chắc chắn - Kiểm tra độ đảo trục chính | - Giảm rung động - Hạn chế lệch tâm - Tăng độ chính xác lỗ khoan - Giảm nguy cơ gãy mũi khoan |
| Sử dụng khoan tâm trước khi khoan chính | Thực hiện khoan tâm để định vị trước khi khoan chính, đặc biệt với: - Lỗ sâu - Vật liệu cứng - Khoan tốc độ cao | - Định vị lỗ chính xác - Giảm lệch tâm - Tăng độ ổn định khi cắt - Hạn chế gãy dao khi bắt đầu khoan |
3. Chọn Mũi Khoan Và Lớp Phủ Phù Hợp
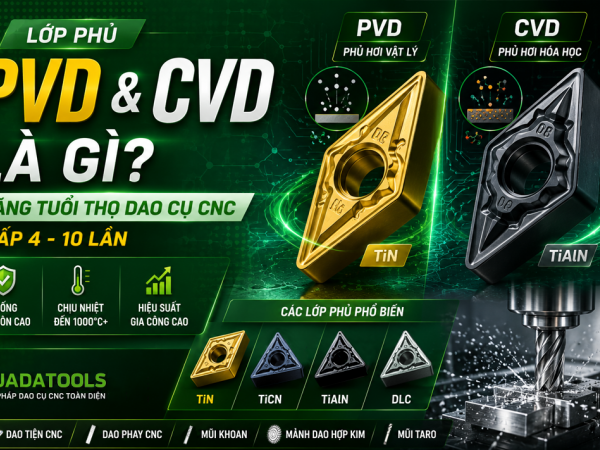
Một Số Lớp Phủ Phổ Biến
| Lớp phủ | Đặc điểm | Ứng dụng |
|---|---|---|
| TiN | Giảm ma sát tốt | Thép, nhôm |
| TiAlN | Chịu nhiệt cao | Inox, thép cứng |
| DLC | Chống bám dính | Nhôm, đồng |
| AlCrN | Chống mài mòn mạnh | Gia công tốc độ cao |
Việc chọn đúng lớp phủ giúp:
- Tăng tuổi thọ mũi khoan
- Giảm nhiệt độ cắt
- Tăng hiệu suất gia công
>>>>> Xem thêm: Công Dụng Của Lớp Phủ Dao Cụ CNC
4. Cách Lấy Mũi Khoan Gãy Ra Khỏi Vật Liệu
| Bước thực hiện | Nội dung chi tiết | Mục đích / Lưu ý |
|---|---|---|
| Bước 1: Chuẩn bị dụng cụ | Chuẩn bị đầy đủ: - Kìm - Máy khoan - Dụng cụ lấy mũi gãy - Kính bảo hộ - Găng tay bảo hộ | Đảm bảo an toàn và hỗ trợ quá trình xử lý mũi khoan gãy hiệu quả hơn. |
| Bước 2: Xác định vị trí mũi khoan gãy | Kiểm tra: - Mũi khoan gãy sâu hay nông - Loại vật liệu gia công - Mức độ ảnh hưởng đến chi tiết | Giúp lựa chọn phương pháp xử lý phù hợp, tránh làm hỏng phôi hoặc ảnh hưởng độ chính xác chi tiết. |
| Bước 3: Tiến hành lấy mũi khoan gãy | Nếu phần gãy còn lộ ra ngoài: - Dùng kìm xoay nhẹ và kéo ra Nếu mũi khoan gãy sâu: - Sử dụng dụng cụ phá mũi gãy - Khoan mở rộng vùng xung quanh - Dùng EDM nếu cần độ chính xác cao | Thao tác cẩn thận để tránh làm nứt phôi, lệch lỗ hoặc hỏng bề mặt gia công. |
| Lưu ý quan trọng | - Không cố khoan chồng bằng mũi khoan thường - Luôn thao tác đúng kỹ thuật - Kiểm tra lại độ chính xác lỗ sau khi xử lý | Giảm nguy cơ hư hỏng chi tiết và đảm bảo khả năng tiếp tục gia công sau khi xử lý mũi gãy. |
Những Lưu Ý Giúp Hạn Chế Gãy Mũi Khoan
Để tăng tuổi thọ dao cụ và giảm lỗi gia công, Quadatools khuyến nghị:
- Luôn khoan tâm trước khi khoan sâu
- Sử dụng mũi khoan chất lượng cao
- Kiểm tra độ đảo dao định kỳ
- Chọn đúng lớp phủ theo vật liệu
- Sử dụng dầu làm mát phù hợp
- Không chạy vượt thông số khuyến nghị
- Vệ sinh phoi thường xuyên
Kết Luận
- Gãy mũi khoan khi gia công là sự cố phổ biến nhưng hoàn toàn có thể hạn chế nếu doanh nghiệp hiểu rõ nguyên nhân và áp dụng đúng giải pháp kỹ thuật. Việc chọn đúng mũi khoan, thiết lập thông số cắt hợp lý như tốc độ, bước tiến và sử dụng dung dịch làm mát là những yếu tố quan trọng để giảm thiểu sự cố này. Chỉ cần chú ý và thực hiện đúng quy trình, bạn sẽ nâng cao chất lượng gia công, giảm chi phí sản xuất và tối ưu hiệu suất gia công.
- Nếu bạn đang tìm kiếm các dòng mũi khoan carbide, mũi khoan phủ TiAlN hoặc giải pháp dao cụ CNC chất lượng cao, Quadatools luôn sẵn sàng đồng hành cùng doanh nghiệp trong mọi ứng dụng gia công cơ khí chính xác.